Näytetään tekstit, joissa on tunniste asentaminen. Näytä kaikki tekstit

7.11.2019

Tasotiivisteen merkinnät

Tasotiivisteen (virallinen termi), kuitutiivisteen tai pehmeiden tiivisteiden valinnassa ei ole olemassa samanlaista standardia kuin spiraalitiivisteissä, joka määrittelisi esimerkiksi värin perusteella mitä mateiaalia tiivisteet ovat. Klingerin vihreä tiiviste on ihan eri materiaalia kuin Chestertonin vihreä tiiviste. Siksi oikea tiiviste tässä tiivistetyypistä pitää ehdottomasti katsoa asennusohjeesta tai isometristä ja verrata merkintää tasotiivisteen merkintöihin.

Eri tiivistevalmistajien tasotiivisteitä.
Näissä tiivisteissä haasteena on myös se, että ne leikataan suuresta levystä joko valmiina toimittajalla tai itse konepajalla. Näin tiivisteisiin ei jää merkintää sen halkaisijamerkinnöistä eikä paineluokista. Tasotiivisteillä on merkitystä myös paksuudella ja sen pitää olla ohjeiden mukainen, koska eri paksuudet tiivisteet puristuvat suhteellisesti eri verran riippuen paksuudesta. Esimerkkinä alla on Klingerin tekemä Klingersil C-4430 kuitutiiviste, jota voi saada 0.5 mm, 1.0 mm, 1.5 mm, 2.0 mm ja 3.0 mm paksuisena.

Tasotiiviste toimituspakkauksessa, jos pakkaus olisi poistettu, niin ainut tapa katsoa oikea tiivisteen koko mittaamalla. DN100 halkaisijaisen tiivisteen mitat ovat 162 x 115 x 2 mm (ulkohalkaisija, sisähalkaisija ja paksuus).

Alla on testattu tasotiivisteen oikeaa kokoa laippaa vasten. Tämä on oikea tapa testata, että tiivisteen koko on oikea liitokseen. Huomaa, etttä sisäpuolella tasotiiviste ja spiraalitiiviste on aina vähän pienempi kuin putken sisähalkaisija. Tärkeintä on, että tiiviste keskittyy ruuvireikien kohdalta oikein ja on liitoksessa keskellä, joten tiivisteen ulkokehän halkaisijaan pitää kiinnittää huomiota.

Tiivisteen kokoa kannattaa testata kokeilemalla sitä tiivistepinnalle.Tiivisteen voi asentaa kumminkin päin haluaa.


27.9.2019

Voiteluaineen eroavaisuudet

Laippaliitoksen ruuvin kiristysmomentti on usein liitoskohtaisesti määriteltävä suure, koska tarvittavan kiristysmomentin suuruus riippuu useista eri tekijöistä, jotka tavallisesti vaihtelevat eri liitosten välillä. Tällaisia muuttuvia tekijöitä ovat muun muassa laipan koko ja tyyppi, tiivisteen tyyppi ja materiaali, liitoksen osien materiaalit, vaarnojen koko ja lukumäärä, käyttöolosuhteet (paine ja lämpötila, sisältö) ja vaarnojen voitelu. Koska muuttujia ruuviliitoksessa on niin paljon, niin kattavia kiristysmomenttitaulukoita ei ole saatavilla. 

Kierteissä oleva ruoste on usein pulttien juuttumisen pääsyy. Kun ruostetta muodostuu, sen määrä kasvaa kierteissä ja muodostaa mekaanisen lukituksen. Lisäksi se tuhoaa pultin, jolloin pulttia ei voida käyttää uudelleen. Ruosteen estämiseen vaaditaan kahta kriittistä ominaisuutta: vesihuuhtoutumisen kestävyys ja metallipintojen ruostumisen estokyky. Voiteluaineen pitäisikin olla sellaista, että se pinnoittaa metalliset pinnat pinnoitteella, joka estää ruuviliitosten kokoonpanon aikan tapahtuvan kitkasyöpymisen.

Tämän takia pitäisi käyttää tehdaskohtaisesti annettuja voiteluaineita ja niille laskettuja kiristysmomentteja. Alla on esimerkkinä kaksi melkein identtistä voiteluainetta: Chesterton 783 ACR ja Chesterton 785. Ulkonäystä ja koostumuksesta aineita ei voi erottaa toisistaan, samaa harmaata tahnaa. Kummankaan tarkoitus on voitelun lisäksi helpottaa avaamista (estää kiinnileikkautumista).

Voiteluaineiden tärkeimmät erot ovat mielestäni alla, lämpötilan käyttälämpötila ja kitkakerroin. Chesterton ACR 783 pitäisi suojata Chesterton 785 paremmin asennetut osat syöpymiseltä ja estää kosteuden, höyryn, meriveden, korkeiden lämpötilojen ja syövyttävien kemikaalien syövyttävät vaikutukset.
  • Chesterton 783 ACR maksimi käyttölämpötila -34°C...900°C ja kitkakertoimen K-tekijä 0,16. 
  • Chesterton 785 maksimi käyttölämpötila -34°C...1204°C ja kitkakertoimen K-tekijä 0,17.

Korjaus artikkelin tietoihin: nykyään Chesterton myydään Euroopassa merkinnällä Chesterton 783(E) ja 785(E) ja täten kertoimet ovat muuttuneet, mutta artikkelin tiedot on sinänsä vastaavia.

Ja tärkein ero, joka pitäisi huomioida on: K-kertoimessa eroa on vain 0,01 ja se muuttaa jo paljon kiritystaulukoita. Kaikissa voiteluaineissa ei ole edes annettu kitkakerrointa ja täten voiteluaineita ei pitäisi omatoimisesti vaihtaa, jos oikea aine loppuu kesken. Kun kitkakerroin ilmoitetaan, niin silloin valmistaja lupaa voiteluaineelle, että kiristys toteutuu pakkasella ja helteellä aina samaan kiristysmomenttiin. Jotkut voiteluaineet rupeavat jäykistymään heti pakkasen puolella ja näin kiristys ei ole tasalaatuinen.

Kaksi öljyteollisuuden tyypillistä voiteluainetta.
Alla on ihan todellisia kiristysmomentteja tiedettyyn liitokseen. Kuten taulukosta nähdään, niin Chesterton 783 ACR voiteluainetta käytettäessä momentti olisi 770 Nm ja Chesterton 785 voiteluainetta käytettäessä momentti olisi 1000 Nm. Eli eroa on 230 Nm, vaikka kitkakertoimissa eroa oli vain 0,01. Tämän takia olisi tärkeää katsoa kumpaa voiteluainetta käytetään. Suuremmissa vaarnakoossa väärä voiteluaine ja momenttitaulukko voi jopa katkaista vaarnan. Markkinoilla on voiteluaineita, joissa tämä kitkakertoimen K-arvo voi vaihdella 0,08-0,18 välillä, joten tämä on todella iso asia. Täällä on vanhempi teksti voitelun tärkeydestä ja kitkasta.
Aika monelle on tullut koulutuksena yllätyksenä, että miten paljon eri voiteluaineet vaikuttavat kiristysmomenttiin ja, että mikä on eri voiteluaineiden tarkoitus.
Kiristysmomentteja laskettuna tiettyyn liitokseen: Ruuvimateriaalit B7/2H. ASME B16.5 laipoille nimelliskoot ½"- 24", paineluokat 150# - 600#. HUOM! älä käytä näitä lukuarvoja asennuksissa. Asme PCC-1 suosittelee, että kiristysmomentti olisi 40-70% vaarnan myötorajasta.


30.8.2019

Laippaliitosten asennusten tarkistuslista

Laippaliitoksen tarkistuslista mitä pitää ottaa huomioon laippaliitoksen asennuksessa, (ei varmasti aivan täydellinen).

1. Suunnittele tehtävä ja tee esivalmistelut
  • Tunnista kohteen vaatimukset
  • Tarkista työkohde
  • Varmista, että kohde on eristetty prosessista ohjeiden mukaan
  • Huomioi kohteen riskitekijät ja poistumistiet
  • Valitse sopivat työkalut
  • Tarkista työkalujen kunto ja kalibrointi tarvittaessa
  • Suunnittele putkiston ja osien kannakointi tarvittaessa
  • Täytä tarkistuslistat ja dokumentit tarpeen mukaan
2. Laipan aukaisu tehtaan ohjeiden mukaisesti
  • Valmistele työkalut ja paikka, jonne osat lasketaan
  • Ota tarvittaessa astia sisällölle
  • Irrota mutterit menettelytapojen mukaisesti
  • Raota laippaa ja tyhjennä sisältö tarvittaessa
  • Varmista, että aukaisu voidaan tehdä loppuun asti turvallisesti
  • Jos laippaa ei heti asenneta kiinni, niin suojaa putkien päät 


3. Tarkasta laippa ja komponentit
  • Arvioi putken lyheminen jäähtymisen takia ja ota huomioon tarvittaessa
  • Arvio laipan epäkeskeisyys ja kulmavirheet (hitsauksesta johtuvat), huomioi tarvittaessa
  • Puhdista ja tarkasta laipan pinta kummaltakin puolelta
  • Tarkista vaarnat ja mutterit
  • Varmista komponenttien vaatimustenmukaisuus
  • Tunnista mahdolliset poikkeamat ja ilmoita niistä eteenpäin
 4. Laippaliitoksen asennus tehtaan ohjeiden mukaisesti
  • Valitse oikea tiiviste
  • Tarkista, että kaikki komponentit ovat ohjeiden mukaisia
  • Levitä voiteluainetta tarvittaessa
  • Laite vaarnat sormikireyteen
  • Aseta sokea tarvittaessa
  • Tarkista tiivisteen kunto ja merkinnät uudestaan
  • Linjaa laippaliitos vaaditun toleranssin sisälle
  • Tee kiristys asianmukaisilla käsityökaluilla
  • Katso oikea vääntömomentti tarpeen mukaan
  • Täytä tarkistuslistat ja dokumentit tarpeen mukaan
5. Työn lopetus
  • Tarkista laipan linjaus ja kohtisuoruus
  • Tee tarvittavat tarkistukset
  • Varmista liitoksen eheys tarvittaessa, tiiveystestit
  • Palauta tarkistuslistat ja dokumentit tarpeen mukaan
  • Ilmoita valmistuneesta laippaliitoksesta

19.6.2019

Ruuvin esijännitys ja kiristyksen virheet

Pultin ja mutterin päätarkoitus on kiinnittää laipat toisiinsa suunnitellulla voimalla, koska putken sisäinen paine pyrkii erottamaan laippoja toisistansa. Pultti toimii jousen tavoin laippaliitoksessa ja pultin tehtävä on näin pitää laipat kiinni. Ruuvin esijännityksen määrä on kriittinen, koska liitos voi vuotaa, jos esijännitys pultissa on liian iso, liian alhainen tai se ei ole yhtenäinen kaikissa pulteissa. Jossain tapauksissa jotkut pultit voivat olla löysällä ja toiset ylikiristettyjä.

Mikäli kiristys jää liian pieneksi, niin liitoksesta katoaa vetokuormitus, jolloin liitos ei ole kestävä ja voi aueta esimerkiksi tärinän tai paineiskujen seurauksena. Myös ylikiristämistä  pitää välttää ja kiristysmomenttia määriteltäessä on pysyttävä elastisella alueella, myötörajan alapuolella, jotta pultteihin ei tule muutoksia. Jos liitosta ylikiristetään ja kiristys  menee yli myötörajan, muuttaa ruuvi pysyvästi muotoa ja vetokuormitus häviää. Ylikiristämisen seurauksena pulteista voi myös särkyä kierteet tai pultti voi mennä kokonaan poikki. Liian tiukkaan kiristetty pultti voi myös rikkoa tiivisteen tai aiheuttaa vaurioita laipassa.

Varmasti suurempi ongelma on ylikiristys. Syitä tähän on muun muassa se, että ei tiedetä mihin momenttiin liitos pitäisi kiristää, ei ole käytössä momenttia mittaavia työkaluja sekä ihmiselle on ihan luonnollista kiristää vähän tiukemmalle, jotta ei ainakaan oma liitos vuoda. Myös alikiristystä tapahtuu, erityisesti suuremmilla liitoksilla.

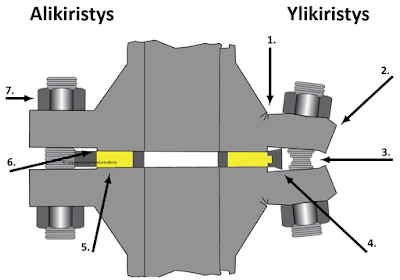
Väärin kiristyksesstä ilmeneviä ongelmia, jotka voivat aiheuttaa vuodon.
  1.  Halkeamat
  2. Laipan kiertyminen
  3. Vaarnojen kuroutuminen
  4. Tiivisteen ylipuristuminen
  5. Ei riittävästi puristuspainetta
  6. tiivistyspinnan vaurio
  7. Vaarna löystyy syklisen kuorman aiheuttaman värähtelyn takia

12.4.2019

Laippaliitosten kiristys tasaisesti

Laipat on suunniteltu ja tarkoitettu olemaan vuotovapaita (suunnittelijoiden tietotaidosta ja kokemuksesta riippuen). Kun laipat on määritelty oikein, valmistettu oikein ja asennettu oikein, niin niiden pitäisi olla vahvempia ja turvallisimpia kuin putkisto, johon se liitetään. Laipat jotka vuotavat ovat oire prosessin ja menetelmien epäonnistumisesta, ei niinkään laippaliitoksen osien vioista.

Ihanteellinen lopputulos kiristyksessä on, että puristusvoima jakautuu tasaisesti koko tiivistepinnalle. Ensimmäisen vaarnan kiristyksen jälkeen seuraava vaarna pyrkii vähentämään aikaisemman kiristetyn vaarnan kuormitusta. Tämän takia oikea kiristysjärjestys ja kiristyskierrosten määrä ovat tärkeitä, jotta kaikki vaarnat kiristyisivät samalla tavalla. Tähän vaikuttaa toki myös vaarnojen kunto, kaikkien pitäisi olla yhtä hyviä tai huonoja, jotta kiristys olisi tasainen.

Käsittelin toisessa osiossa momenttityökalujen tarkkuutta ja momenttiin kiristämistä. Jatkan aihetta parilla alla olevalla kuvalla, jotka valaisevat kiristysjärjestystä. Sinänsä ei ole tärkeää, että onko momentti juuri sama kaikissa vaarnoissa vaan se, että momentti olisi kaikissa vaarnoissa keskenään sama.

Väärin kiristetty laippaliitos, jossa puristusvoima ei toteudu

Oikein kiristetty laippaliitos, jossa puristusvoima on jakaantunut tasaisesti.

22.2.2019

Tiivistepinnan vauriot

Laippojen  ja  erityisesti  laippojen  tiivistepintojen  on  oltava  moitteettomassa  kunnossa, jotta saavutetaan riittävä kuormankantokyky. Laippojen tiivistepinnan säteensuuntaiset vauriotovat tiiveyden kannalta erityisen haitallisia. Pienet kehän suuntaiset vauriot voidaan sallia. Tiivistepinnan vaurioiden hyväksymisrajat on esitetty alla olevissa kuvissa Havaitessaan viottuneen tiivistepinnan asentajan pitäisi ottaa yhteyttä työnjohtajaan tai valvojaan, joka tekee päätöksen virheen jäämisestä liitokseen tai laipan koneistamisesta tai uusimisesta.


Erilaisia virheitä laipassa, osa hyväksyttäviä ja osa hylkääviä. Virheen kriittisyyteen vaikuttaa esimerkiksi linjan sisältö, paine, lämpötilat ja käytetty tiiviste

Ajan mittaan ja useista syistä laippapinnat voivat vahingoittua. Kukin vaurioitunut alue luo mahdollisen vuotokohdan, jonka tiivisteen on yritettävä tiivistää. Alla on lueteltu joitakin yleisiä laippapinnan vaurioita, niiden ominaisuuksia ja mahdollisia syitä:

Naarmut — Tämän tyyppinen vaurio on kapea ja pitkänomainen, jossa on terävät ja matalat pohjat, ne voivat olla myös syviä. Naarmut syntyvät usein terävällä esineellä, jolla raapaistaan laippapinnan yli. Näitä naarmutus työkaluja voivat olla esimerkiksi puukot, ruuvimeisseli, taltat sekä teräsharja.

Urat — vauriot ovat leveitä ja pitkänomaisia, tylpät, pyöristetyt pohjat ja ne luodaan usein tylpällä ​​esineellä, jolla osutaan laippaan. Urat voi johtua esimerkiksi ruuvimeisselistä, pudonneesta laipasta tai taltasta.

Kuopat- Vauriot on yleensä pieniä, hieman pyöristettyjä alueita, joissa on korroosion vaikutuksesta on tullut pieniä kuoppia materiaaliin. Usein nämä esiintyvät rykelminä tai ryhmissä.

Lommot - Tämäntyyppinen vahingon aiheuttaa jokin kappaleen iskusta laippapintaan. Lommot johtuvat joskus laitteiden tai osien iskusta, kun jokin kappale tippuu pinnan päälle tai kolhaisee sitä.

Vaikka virhe löytyisi laipasta, niin se ei välttämättä ole varsinaisella tiivisteen kohdalla ja näin vaikuta tiiveyteen. Työkaluja, kuten taltat tai ruuvimeisseleitä, ei kannattaisi käyttää pintojen puhdistamiseen.


ASME PCC-1 löytyvät tiivistepinnan virheet ja määritelmät.

Edelliseen kuvaan liittyvät virheen mitat. Alkuperäiset mitat tuumia, joten siksi mitat tarkkoja lukuja.

24.1.2019

Voitelu vähentää kitkaa

Ruuvin puristusvoiman määrittää etupäässä ruuvin kiristykseen tarvittava vääntömomentti. Voitelu vähentää kitkaa kiristäessä, vähentää vaarnan vaurioitumista asennuksen aikana ja pidentää vaarnojen käyttöikää. Eri kitkakertoimet vaikuttavat vaarnan saavutettuun esikuormitukseen eri vääntömomenttilla. Suurempi kitka vaikuttaa siihen, että vääntömomentti ei muutu kiristäessä esikuormittavaksi voimaksi, vaan menee kitkan voittamiseen. Kitkakertoimien arvot antaa voiteluaineen valmistaja, jonka perusteella lasketaan oikea vääntömomentin arvo.

Suurin osa momentista, noin 50 prosenttia, häviää kitkaan kiristetyn vaarnan pään ja mutterin alla ja noin 40 prosenttia häviää kierteen kitkaan. Vain jäljelle jäävät kymmenen prosenttia momentista toimii hyödyllisesti ruuvin kiristyksessä ja esijännityksen luomisessa. Voiteluaineita käytetään usein pienentämään kitkaa ja säilyttämään tasainen puristusvoima. Kun kitkaa pienennetään voitelulla, esijännityksen hallinta paranee, ja vaarnojen kiristyksen hajonta laskee huomattavasti.Tällöin voidaan saavuttaa tasaisesti kiristetty liitos.


31.10.2018

Momenttiavaimen oikeanlainen käyttäminen

Koulutuksia tehdessämme olemme huomanneet, että momenttiavaimella kiristäessä on ollut selkeitä virheitä tai momenttiavainta ei ole käytetty oikein. Kyse on ollut lähinnä tietämättömyydestä. Yllätyksenä kiristäjille on tullut lähinnä se, että momentit menevät helposti yli aiotusta. Väärä tekniikka voi antaa suurenkin heiton lopulliseen tarkkuuteen, jota käsiteltiin edellisessä tekstissä.

Huolellisesti tehty kiristys halvalla ”Motonet” avaimella tuottaa tarkemman kiristysvoiman liitoksessa kun taitamattomasti huippuavaimella tehty työ. Kaikilla avaimilla on mahdollista kiristää ruuviliitosta liikaa tai liian vähän. Yleisin virhe käytössä on avaimen liian nopea vääntäminen.

Momenttiavaimen oikean käytön todentaminen käyttöolosuhteissa on lähes mahdotonta. Kierreliitoksen laatu ja käyttäjä vaikuttavat toteutuneeseen kiristysvoimaan enemmän kuin eri avainten poikkeamat. Sinänsä jos edes kalibroimatonta momenttiavainta käytetään, niin se on parempi kuin ilman momenttiavainta tehty kiristys. Avaimia tulee käyttää huolellisesti ja käyttöohjeiden mukaisesti haluttaessa varmistua oikeista tuloksista. Momenttiavaimen käyttötarkkuuteen voidaan vaikuttaa parhaiten kouluttamalla käyttäjiä.

Vääntömomentti (Nm), syntyy vääntämällä metrin pituisella varrella yhden newtonin voimalla. Esimerkiksi pyöristäen, jos yhden kilogramman voimalla ja metrin varrella väännetään, niin saadaan 10 Nm vääntömomentti. Varren pituuden ollessa kaksi metriä, niin vääntömomentti on 20 Nm.

Varmasti yleisimmän, naksahtavan, käsimomenttiavaimen käyttäminen.

  1. Tarkista, että momenttiavaimen kalibrointi on voimassa. Tarkista myös, että avain ei ole kolhiintunut tai muuten mennyt rikki.
  2. Säädä avain haluttuun momenttiin ja lukitse säätörulla. 
  3. Älä koskaan laita lisävartta tai putkea momenttiavaimen perään, se tekee siitä epätarkan ja voi rikkoa työkalun.
  4. Kiristä mutteri sormitiukkuuteen ja laita avain ja hylsy kiinni mutteriin.
  5. Kiinnitä huomiota työasentoon, käytä ruumista oikealla tavalla avuksi kiristyksessä.
  6. Laita käsi kahvaan sille tarkoitetulle kohdalle. Monen momenttiavaimeen on merkitty kohta, josta sitä pitää vetää.  Monet eivät tiedä, että tämän kuormituspisteen merkinnällä on vaikutusta avaimen tarkkuutteen. Jos et jaksa vetää yhdellä kädellä vaadittuun momenttiin, niin hae isompi momenttiavain.
  7. Varmista, että mutteri ei vastapuolella pääse pyörimään käyttämällä vasta-avainta.
  8. Kiristä vetämällä tasaisesti ja hitaasti yhdellä liikkeellä ja kun avain ilmoittaa naksahtamalla saavutetun momentin, niin lopeta kiristys välittömästi. Jos kiristysmomentti meni yli halutusta, niin löysää mutteria ja kiristä uudelleen.
  9. Vain yksi napsahdus riittää! Älä testaa toista kertaa kiristää samaa mutteria. Mutterit kiristyvät vähän lisää, jos tehdään ylimääräisiä naksauksia.
  10. Nollaa avain pyörittämällä momentti pienimpään arvoon jousen vapauttamiseksi. Älä kuitenkaan kierrä avainta mitta-asteikon ulkopuolelle tai pohjaan. (Periaatteessa on mahdollista, että momenttiavaimen vapauttamatta jättäminen voi pienentää jousen kykyä venyä ja palautua ajan myötä, laadukkailla avaimille tämän ei pitäisi kuitenkaan olla ongelmana)
  11. Laita avain sille varattuun suojakoteloon. 
  12. Älä käytä momenttiavainta muttereiden aukaisuun. Jos momenttiavainta käytetään muttereiden aukaisuun ja ylitetään avaimen suurin vääntömomentti-raja, niin tämä voi vaikuttaa avaimen tarkkuuteen.

Vinkit ja käyttöohjeet ovat yksinkertaisia, mutta näiden perussääntöjen käyttö voi joskus unohtua kiireessä. Haasteena on myös laippaliitostöissä, että momenttiavain ei mahdu aina väliin tai sitä ei päästä vetämään optimiasennossa.

12.10.2018

Momenttityökalujen tarkkuus ja momenttiin kiristäminen

Monta kertaa asentajilla ei välttämättä ole tietoa mihin momenttiin kyseinen liitos pitää kiristää. Tarkoitus voi olla vain laittaa kiinni liitos ja varmistaa, ettei se vuoda. Yleisesti voi sanoa, että liitokset kiristetään aivan liian tiukkaan ja näin halutaan varmistaa, ettei itse tekemä liitos ainakaan vuoda.

Vaikka olisi käytössä momentit, niin pitäisi myös käyttää oikeanlaisia työkaluja kiristämiseen. Mitä tarkempaan halutaan mennä laatua ajatellen, niin sitä laadukkaampia työkaluja pitäisi käyttää. Monta kertaa ajatellaan, että nämä pienet liitokset voi tehdä miten vain ja suuret laippaliitokset ja lämmönvaihtimet sitten laitetaan kiinni momenttiavaimella. Haasteena on, että esimerkiksi monettiavainta käytettäessä kiristyksen vaihtelu voi olla suurtakin riippuen asentajan tekniikasta, työkaluista ja muista asennusolosuhteista. Käsityökaluja käyttäessä todellinen kiristys voi olla mitä vain. Pienissä liitoksissa voi olla yllättävän pienet suunnitellut momentit ja tiivisteen puristuskestävyys voi tulla nopeasti vastaan.

Kiristystyökalujen tarkkuus

Kuten yllä olevassa taulukosta nähdään, niin parhaaseen tulokseen pääsee käyttämällä venymää mittaavia vaarnoja, kuten esimerkiksi RotaBoltia. Sitten tulee hydrauliset vaarnan venytystyökalut ja voimaa näyttävät aluslevyt ja hydrauliset momenttivääntimet. Käsikäyttöisillä momenttiavaimella on myös aika suuri vaihtelu, ja tämä riippuu käyttäjän osaamisesta. Paineilmatyökaluilla, vasaroilla ja muilla hakkaavilla työkaluilla liitos varmasti menee kiinni, mutta eri asia on, että vuotaako se.

21.9.2018

Laippakortti ja sen merkitys

Laippaliitoskorttien käyttäminen parantaa asennuksen luetettavuutta. Laitoksen tuhansia laippoja puretaan ja sitten asennetaan uudelleen tiimeissä, joissa on osa omia asentajia ja osa ulkopuolisia urakoitsijoita. Seisokin jälkeen, jos löytyy huonosti asennettu litos, voi olla vaikeaa tai mahdotonta tunnistaa epäonnistumisen syy, jos laippakorttia ei ole. Laippakortti kannustaa asentajia asentamaan laippaliitoksen huolellisesti ja toisin sanoen huolimaton asentaja voidaan myös tunnistaa asennuksen jälkeen (ja käydä tarkistamassa muut asentajan liitokset). Hitsausliitoksen tekijätkin ovat jäljitettävissä, joten miksi laippaliitoksen pitäisi olla eria asia? Tärkein merkintä laippakortissa on kuitenkin tieto siitä, että milloin liitos on viimeksi avattu.

Asennuksen jälkeen laippaan on asennettava laippakortti. Tosin kaikilla laitoksilla ei tämä ole käytössä ja laippaliitoskortin merkinnän vaatimukset poikkeavat. Laippakortti osoittaa, että ruuviliitos on asennettu laatuvaatimuksen mukaisesti ja se voidaan ottaa prosessin  käyttöön.  Laippakortiin merkitään yleensä ruuviliitoksen asennuksesta vastaava yritys, työntekijä, ajankohta ja käytetty kiristysmomentti.

Laippakortin laittanut henkilö käytännössä osoittaa, että hänen tekemänsä liitos täyttää vaaditut laatuvaatimukset ja se on tehty oikein. Vaikka pöytäkirjaa ei välttämättä tehdä, niin laippakortin kiinnättäminen pitäisi tarkoittaa, että laippa on linjattu ja tehty vaatimusten mukaisesti.
Mahro Oy:n laippaliitoskortti
Kun liitos avataan, niin vanha laippakortti pitää ottaa pois! On väärin alkuperäisiä asentajia kohtaa, jos joku toinen on välillä avannut liitoksen ja vanha laippakortti jätetään paikalleen.

Borealis Polymers Oy:n käyttämä laippakortti (kuvassa vanha versio)

3.9.2018

Laippaliitosten linjaamisen apuvälineet

Laippojen linjaamista ja kohdistamista varten on saatavilla erilaisia työkaluja, kun laipat eivät satu kohdalleen. Perinteinen tapa on käyttää raakaa voimaa sekä erilaisia, ei niin soveltuvia, työkaluja kohdistamiseen. Kohdistamista varten tehdyt työkalut voivat säästää aikaa ja työn tekemisen turvallisuus kasvaa.

Kohdistustapit

Alla olevalla videolla näytetään, miten kohdistustappi asetetaan ruuvin reikiin ja kierretään ympäri vääntöavaimella. Videossa musta laippa on alempana kuin punainen, ja saadaan pakotettu samaan linjaan. (Kouluttajan huomio - olen nähnyt vain yhden tällaisen kohdistustappi sarjan livenä Suomessa, ilmeisesti näitä ei ole käytössä)

Kohdistustappien käytössä on oltava erityisen varovainen, ettei kolhi tiivistepintaa, kun asettaa niitä paikoilleen. Niiden käyttöön liittyy toinenkin kyseenalaisuus: Periaatteena ja lähtökohtana on, että vaarnoilla ei kannatella linjausvirheitä.


Mekaaniset kohdistustyökalut

Markkinoilla on olemassa erilaisia kohdistustyökaluja, joilla linjaaminen tapahtuu nopeasti ja vaivattomasti. Näissä työkaluja käyttäessä ei tarvitse miettiä, että mistä kohdasta voisi esimerkiksi taljaa käyttämällä nostaa putkilinjaa.


20.6.2018

Laippojen linjaus ja mittaaminen

Ennen ruuviliitoksen asennusta tulee tarkistaa laippojen tiivistepintojen virheetön kunto ja suoruun säteen ja kaaren suunnassa, laippojen samansuuntaisuus ja ruuvien reikien samankeskisyys. Laippojen välinen sallittu epäkeskisyys sekä laippojen välinen kulmavirhe ovat pöytäkirjaan merkattavia ja mitattavia arvoja. Alla oleva kuva löytyy ASME:sta, joka määrittää eri virhetyyppejä.

Laippaliitosten virhetyypit


Linjavirhe ja kulmavirhe mitataan neljästä sektorista eli 0°, 90°, 180° ja 270°. Jos arvot ylittävät vaaditun rajan, niin liitos pitää purkaa ja linjata uudelleen. ASME suosittelee ylärajaksi kulmavirheelle maksimissaan 0,8 mm ja linjavirheelle maksimissaan 1,5 mm. Vaatimukset voivat vaihdella kuitenkin tehdaskohtaisesti ja tiedot saadaan suunnittelukatselmuksessa.

Oikeaoppinen linjaus maksimoi tiivistepintojen ja tiivisteen kosketuspinta-alan ja vähentää  ruuvien  ja  muttereiden, sekä  muttereiden  ja  laipan  otsapinnan välistä  kitkaa. Virhe laipan linjauksessa estää puristuspainetta jakautumasta tasaisesti tiivisteelle, jolloin tiiviste  ja tiivistepinta  voivat vaurioitua. 

Linjavirhe ja kulmavirhe

Virheellisiä liitoksia, joita ei saisi löytyä.

Tiivisteen pitää täsmätä laippakokoon ja materiaaliin.

Eri materiaaleja ei saa sotkea keskenään ja ruuvit pitää tasata kummallekkin puolelle samaan pituuteen.


14.6.2018

Asennuspöytäkirja ja sen täyttäminen

Asennuspöytäkirja kannattaa tehdä kaikista suuremman paineluokan laippaliitoksista sekä rekisteröidyistä painelaiteista. Liitoksen asentaja täyttää asennuspöytäkirjan ja asentaja nimellänsä vahvistaa, että liitos on tehty oikeaoppisesti ja ammatillisesti oikein ohjeiden mukaan. Vaikka pöytäkirjaa ei tehtäisi, vaan riittää laippakortti tai vastaava käytäntö, niin samat vaatimukset laippojen asentamiseen ja  linjauksen tarkistamiseen säilyy kuitenkin. Pöytäkirjan allekirjoittaa yleensä urakoitsijan työnjohtaja ja työnvalvoja.

Alla Amiedun käyttämä pöytäkirjapohja, joka on aikalailla kopio Keski-Euroopasta aluenperin lähteneestä pöytäkirjasta. Pöytäkirjan huonona puolena on, että se ei kerro missä kunnossa esimerkiksi laipat  ja vaarnat ovat. Tarkistaminen suoritettu sijaan siinä voisi olla esimerksiksi vaihtoehdot tiivistepintojen kunnosta: korroosiota/ vääntynyt/ naarmuuntunut/ hyvä/ muu (katso raportti). Tämä antaisi paljon paremman kuvan esimerkiksi laadunhallinnalle, koska tieto välittyy eteenpäin. On olemassa myös ohjelmistoja, joilla on päästy pois paperisten pöytäkirjojen täyttämisestä.

Esimerkki laippapöytäkirjasta

29.4.2018

Laippaliitosten asennus - parhaat käytännöt

Jotta voivaan varmistaa onnistunut laippaliitos, on hyvä noudattaa yhdessä sovittuja ohjeita ja käytäntöjä.Tiiveyden aikaansaaminen laippaliitokseen riippuu useista eri tekijäistä, kuten tiivisteiden tyypistä ja laadusta, putken sisällöstä (media), laipan rakenteesta, vaarnoista, saavutetusta paineesta liitokseen ja kokonaisuudessaan asennuksen onnistumisesta. Yleensä vuotojen taustalta löytyy perussyitä, ja useimmissa tapauksissa, vuotojen taustalla on inhimmilliset, asentajasta johtuvia syitä. Asentajille pitää myös mahdollistaa onnistumisen edellytykset suorittaa työ hyvin.

Työkalut
Määriteltyjä työkaluja tarvitaan laipan puhdistamiseen ja pulttien kiristämiseen. Käytä aina laadukkaita työkaluja ja noudata hyviä turvallisuuskäytäntöjä. Vanhan tiivisteen poistamiseen ja uuden tiivisteen asentamiseen tarvitaan seuraavat työkalut:

     Kalibroitu momenttiavain tai hydraulinen kiristin
     Puhdistukseen messinkiharja, puu-/muovilasta tai muut sallitut työkalut
     Henkilökohtaiset turvavarusteet
     Ruuvien voiteluaineet (jos määritelty)
     Muut laitoskohtaiset työkalut

Puhdistus ja tarkistus
Puhdista ja tarkista laippojen pinnat. Poista kaikki vieras materiaali ja roskat laipan tiivistepinnalta ja kiinnitysosilta (pultit, mutterit, aluslevyt). Tiivistepintojen puhdistus pitää tehdä aina urien suuntaisesti pyrkien välttämään tiivistepintojen naarmuuntumista.

Tarkasta laippapinnat, kiinnitysosat (puultit, mutterit ja aluslevyt) varmistaen, että niissä ei ole vakavia vikoja ja tiivistepinnat ovat suoria (tiivistepinnan suoruus tarkistetaan säteen ja kaaren suunnassa). Muista tarkistaa myös muttereiden vastinpinnat laipoista. Vaihda kaikki osat, jos ne ovat vioittuneita. Jos olet epävarma, pyydä neuvoa asiantuntijalta.


Tiivisteen asennus
Kohdista laippapinnat ja pulttireiät ja ilmoita mahdolliset poikkeamat eteenpäin. Varmista, että tiiviste on oikean kokoinen, oikeaa materiaalia ja se on hyvässä kunnossa. Aseta tiiviste varovasti laippojen väliin ja varmista, että se on keskittynyt laippojen väliin. Kiristä laipat käsitiukkuuteen varmistaen, että tiiviste ei ole ylipuristunut tai vahingoittunut.

Pulttien voitelu
Levitä määritelty voiteluaine tasaisesti pulttiin ja mutterin kierteisiin sekä mutterin kantopinnalle kitkan vähentämiseksi kiristyksen aikana. (yhteensä siis kolmelle pinnalle)

Voitelurasvaa ei saa joutua tiivisteeseen eikä laipan tiivistepintaan.

Vaarnojen toinen puoli kannattaa rasvata vasta kun se on viety laipan reiän läpi, jotta rasva ei kerää teräshilsettä, roskia ja kuivunutta maalia laipasta.

Ruuvien kiristys
Kiristä kaikki ruuvit aina ensin käsitiukkuuteen. Tässä vaiheessa suoritetaan laippojen linjaus; mitataan linjavirhe ja kulmavirhe ja pyritään tekemään täydellinen linjaus. Tiivisteen tasainen puristus on mahdollista, kin käytetään kalibroitua momenttiavainta tai muuta kontrolloitua kiristysmenetelmää. Tarkista käytetty momentti asennusohjetta ja kiristä alla olevan ohjeistuksen mukaan:

Vaihe 1: 20-30% tavoitemomentista
Vaihe 2: 50-70% tavoitemomentista
Vaihe 3: 100% tavoitemomentista
Vaihe 4: 100% tavoitemomentista laippaa kiertäen, kunnes mutterit eivät enää kierry
Vaihe 5 (vaadittaessa): Jälkikiristys tarpeen mukaan 100% tavoitemomentista laippaa kiertäen, kunnes mutterit eivät enää kierry. (Vähintään 4 tuntia vaiheen 4 jälkeen)


Liitoksen tarkistus ja jäljitettävyys
Kiristyksen jälkeen tarkistetaan laippojen linjaus; mitataan linjavirhe ja kulmavirhe ja todetaan, että ne täyttää vaatimukset. Asentaja voi laippakortilla osoittaa, että laippaliitos on avattu ja suljettu teknisen spesifikaation mukaisesti ja putkisto voidaan ottaa käyttöön. Tarpeen mukaan tehdään laippapöytäkirja liitoksesta.