Näytetään tekstit, joissa on tunniste ammattitaito. Näytä kaikki tekstit

19.6.2019

Ruuvin esijännitys ja kiristyksen virheet

Pultin ja mutterin päätarkoitus on kiinnittää laipat toisiinsa suunnitellulla voimalla, koska putken sisäinen paine pyrkii erottamaan laippoja toisistansa. Pultti toimii jousen tavoin laippaliitoksessa ja pultin tehtävä on näin pitää laipat kiinni. Ruuvin esijännityksen määrä on kriittinen, koska liitos voi vuotaa, jos esijännitys pultissa on liian iso, liian alhainen tai se ei ole yhtenäinen kaikissa pulteissa. Jossain tapauksissa jotkut pultit voivat olla löysällä ja toiset ylikiristettyjä.

Mikäli kiristys jää liian pieneksi, niin liitoksesta katoaa vetokuormitus, jolloin liitos ei ole kestävä ja voi aueta esimerkiksi tärinän tai paineiskujen seurauksena. Myös ylikiristämistä  pitää välttää ja kiristysmomenttia määriteltäessä on pysyttävä elastisella alueella, myötörajan alapuolella, jotta pultteihin ei tule muutoksia. Jos liitosta ylikiristetään ja kiristys  menee yli myötörajan, muuttaa ruuvi pysyvästi muotoa ja vetokuormitus häviää. Ylikiristämisen seurauksena pulteista voi myös särkyä kierteet tai pultti voi mennä kokonaan poikki. Liian tiukkaan kiristetty pultti voi myös rikkoa tiivisteen tai aiheuttaa vaurioita laipassa.

Varmasti suurempi ongelma on ylikiristys. Syitä tähän on muun muassa se, että ei tiedetä mihin momenttiin liitos pitäisi kiristää, ei ole käytössä momenttia mittaavia työkaluja sekä ihmiselle on ihan luonnollista kiristää vähän tiukemmalle, jotta ei ainakaan oma liitos vuoda. Myös alikiristystä tapahtuu, erityisesti suuremmilla liitoksilla.

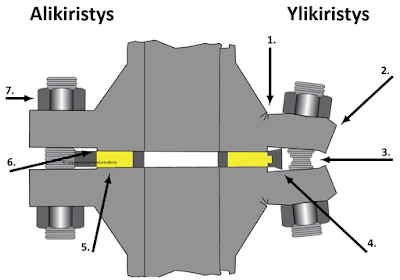
Väärin kiristyksesstä ilmeneviä ongelmia, jotka voivat aiheuttaa vuodon.
  1.  Halkeamat
  2. Laipan kiertyminen
  3. Vaarnojen kuroutuminen
  4. Tiivisteen ylipuristuminen
  5. Ei riittävästi puristuspainetta
  6. tiivistyspinnan vaurio
  7. Vaarna löystyy syklisen kuorman aiheuttaman värähtelyn takia

12.4.2019

Laippaliitosten kiristys tasaisesti

Laipat on suunniteltu ja tarkoitettu olemaan vuotovapaita (suunnittelijoiden tietotaidosta ja kokemuksesta riippuen). Kun laipat on määritelty oikein, valmistettu oikein ja asennettu oikein, niin niiden pitäisi olla vahvempia ja turvallisimpia kuin putkisto, johon se liitetään. Laipat jotka vuotavat ovat oire prosessin ja menetelmien epäonnistumisesta, ei niinkään laippaliitoksen osien vioista.

Ihanteellinen lopputulos kiristyksessä on, että puristusvoima jakautuu tasaisesti koko tiivistepinnalle. Ensimmäisen vaarnan kiristyksen jälkeen seuraava vaarna pyrkii vähentämään aikaisemman kiristetyn vaarnan kuormitusta. Tämän takia oikea kiristysjärjestys ja kiristyskierrosten määrä ovat tärkeitä, jotta kaikki vaarnat kiristyisivät samalla tavalla. Tähän vaikuttaa toki myös vaarnojen kunto, kaikkien pitäisi olla yhtä hyviä tai huonoja, jotta kiristys olisi tasainen.

Käsittelin toisessa osiossa momenttityökalujen tarkkuutta ja momenttiin kiristämistä. Jatkan aihetta parilla alla olevalla kuvalla, jotka valaisevat kiristysjärjestystä. Sinänsä ei ole tärkeää, että onko momentti juuri sama kaikissa vaarnoissa vaan se, että momentti olisi kaikissa vaarnoissa keskenään sama.

Väärin kiristetty laippaliitos, jossa puristusvoima ei toteudu

Oikein kiristetty laippaliitos, jossa puristusvoima on jakaantunut tasaisesti.

30.11.2018

Mitä väliä yhdellä pultilla on?

Nesteen julisteissa ja postereissa mainitaan yhden yksittäisen pultin merkityksellisyys konaisuuteen. Kaiken takana on asenne tehdä työtehtävät laadukkaasti, joutuisasti ja ammattitaitoisesti. Monta kertaa mukana ikävä kyllä on tietämättömyyttä ja osaamattomuutta. 

Olisi helppo ajatella, että "tämä on vain pultti" ja mitä väliä yhdellä pultilla on? Multta sen pultin kiristyksen takana on ollut ihminen - ja jos jotain tapahtuu, niin edessä on taas ihminen, tavalla tai toisella


31.10.2018

Momenttiavaimen oikeanlainen käyttäminen

Koulutuksia tehdessämme olemme huomanneet, että momenttiavaimella kiristäessä on ollut selkeitä virheitä tai momenttiavainta ei ole käytetty oikein. Kyse on ollut lähinnä tietämättömyydestä. Yllätyksenä kiristäjille on tullut lähinnä se, että momentit menevät helposti yli aiotusta. Väärä tekniikka voi antaa suurenkin heiton lopulliseen tarkkuuteen, jota käsiteltiin edellisessä tekstissä.

Huolellisesti tehty kiristys halvalla ”Motonet” avaimella tuottaa tarkemman kiristysvoiman liitoksessa kun taitamattomasti huippuavaimella tehty työ. Kaikilla avaimilla on mahdollista kiristää ruuviliitosta liikaa tai liian vähän. Yleisin virhe käytössä on avaimen liian nopea vääntäminen.

Momenttiavaimen oikean käytön todentaminen käyttöolosuhteissa on lähes mahdotonta. Kierreliitoksen laatu ja käyttäjä vaikuttavat toteutuneeseen kiristysvoimaan enemmän kuin eri avainten poikkeamat. Sinänsä jos edes kalibroimatonta momenttiavainta käytetään, niin se on parempi kuin ilman momenttiavainta tehty kiristys. Avaimia tulee käyttää huolellisesti ja käyttöohjeiden mukaisesti haluttaessa varmistua oikeista tuloksista. Momenttiavaimen käyttötarkkuuteen voidaan vaikuttaa parhaiten kouluttamalla käyttäjiä.

Vääntömomentti (Nm), syntyy vääntämällä metrin pituisella varrella yhden newtonin voimalla. Esimerkiksi pyöristäen, jos yhden kilogramman voimalla ja metrin varrella väännetään, niin saadaan 10 Nm vääntömomentti. Varren pituuden ollessa kaksi metriä, niin vääntömomentti on 20 Nm.

Varmasti yleisimmän, naksahtavan, käsimomenttiavaimen käyttäminen.

  1. Tarkista, että momenttiavaimen kalibrointi on voimassa. Tarkista myös, että avain ei ole kolhiintunut tai muuten mennyt rikki.
  2. Säädä avain haluttuun momenttiin ja lukitse säätörulla. 
  3. Älä koskaan laita lisävartta tai putkea momenttiavaimen perään, se tekee siitä epätarkan ja voi rikkoa työkalun.
  4. Kiristä mutteri sormitiukkuuteen ja laita avain ja hylsy kiinni mutteriin.
  5. Kiinnitä huomiota työasentoon, käytä ruumista oikealla tavalla avuksi kiristyksessä.
  6. Laita käsi kahvaan sille tarkoitetulle kohdalle. Monen momenttiavaimeen on merkitty kohta, josta sitä pitää vetää.  Monet eivät tiedä, että tämän kuormituspisteen merkinnällä on vaikutusta avaimen tarkkuutteen. Jos et jaksa vetää yhdellä kädellä vaadittuun momenttiin, niin hae isompi momenttiavain.
  7. Varmista, että mutteri ei vastapuolella pääse pyörimään käyttämällä vasta-avainta.
  8. Kiristä vetämällä tasaisesti ja hitaasti yhdellä liikkeellä ja kun avain ilmoittaa naksahtamalla saavutetun momentin, niin lopeta kiristys välittömästi. Jos kiristysmomentti meni yli halutusta, niin löysää mutteria ja kiristä uudelleen.
  9. Vain yksi napsahdus riittää! Älä testaa toista kertaa kiristää samaa mutteria. Mutterit kiristyvät vähän lisää, jos tehdään ylimääräisiä naksauksia.
  10. Nollaa avain pyörittämällä momentti pienimpään arvoon jousen vapauttamiseksi. Älä kuitenkaan kierrä avainta mitta-asteikon ulkopuolelle tai pohjaan. (Periaatteessa on mahdollista, että momenttiavaimen vapauttamatta jättäminen voi pienentää jousen kykyä venyä ja palautua ajan myötä, laadukkailla avaimille tämän ei pitäisi kuitenkaan olla ongelmana)
  11. Laita avain sille varattuun suojakoteloon. 
  12. Älä käytä momenttiavainta muttereiden aukaisuun. Jos momenttiavainta käytetään muttereiden aukaisuun ja ylitetään avaimen suurin vääntömomentti-raja, niin tämä voi vaikuttaa avaimen tarkkuuteen.

Vinkit ja käyttöohjeet ovat yksinkertaisia, mutta näiden perussääntöjen käyttö voi joskus unohtua kiireessä. Haasteena on myös laippaliitostöissä, että momenttiavain ei mahdu aina väliin tai sitä ei päästä vetämään optimiasennossa.

12.10.2018

Momenttityökalujen tarkkuus ja momenttiin kiristäminen

Monta kertaa asentajilla ei välttämättä ole tietoa mihin momenttiin kyseinen liitos pitää kiristää. Tarkoitus voi olla vain laittaa kiinni liitos ja varmistaa, ettei se vuoda. Yleisesti voi sanoa, että liitokset kiristetään aivan liian tiukkaan ja näin halutaan varmistaa, ettei itse tekemä liitos ainakaan vuoda.

Vaikka olisi käytössä momentit, niin pitäisi myös käyttää oikeanlaisia työkaluja kiristämiseen. Mitä tarkempaan halutaan mennä laatua ajatellen, niin sitä laadukkaampia työkaluja pitäisi käyttää. Monta kertaa ajatellaan, että nämä pienet liitokset voi tehdä miten vain ja suuret laippaliitokset ja lämmönvaihtimet sitten laitetaan kiinni momenttiavaimella. Haasteena on, että esimerkiksi monettiavainta käytettäessä kiristyksen vaihtelu voi olla suurtakin riippuen asentajan tekniikasta, työkaluista ja muista asennusolosuhteista. Käsityökaluja käyttäessä todellinen kiristys voi olla mitä vain. Pienissä liitoksissa voi olla yllättävän pienet suunnitellut momentit ja tiivisteen puristuskestävyys voi tulla nopeasti vastaan.

Kiristystyökalujen tarkkuus

Kuten yllä olevassa taulukosta nähdään, niin parhaaseen tulokseen pääsee käyttämällä venymää mittaavia vaarnoja, kuten esimerkiksi RotaBoltia. Sitten tulee hydrauliset vaarnan venytystyökalut ja voimaa näyttävät aluslevyt ja hydrauliset momenttivääntimet. Käsikäyttöisillä momenttiavaimella on myös aika suuri vaihtelu, ja tämä riippuu käyttäjän osaamisesta. Paineilmatyökaluilla, vasaroilla ja muilla hakkaavilla työkaluilla liitos varmasti menee kiinni, mutta eri asia on, että vuotaako se.

29.4.2018

Laippaliitosten asennus - parhaat käytännöt

Jotta voivaan varmistaa onnistunut laippaliitos, on hyvä noudattaa yhdessä sovittuja ohjeita ja käytäntöjä.Tiiveyden aikaansaaminen laippaliitokseen riippuu useista eri tekijäistä, kuten tiivisteiden tyypistä ja laadusta, putken sisällöstä (media), laipan rakenteesta, vaarnoista, saavutetusta paineesta liitokseen ja kokonaisuudessaan asennuksen onnistumisesta. Yleensä vuotojen taustalta löytyy perussyitä, ja useimmissa tapauksissa, vuotojen taustalla on inhimmilliset, asentajasta johtuvia syitä. Asentajille pitää myös mahdollistaa onnistumisen edellytykset suorittaa työ hyvin.

Työkalut
Määriteltyjä työkaluja tarvitaan laipan puhdistamiseen ja pulttien kiristämiseen. Käytä aina laadukkaita työkaluja ja noudata hyviä turvallisuuskäytäntöjä. Vanhan tiivisteen poistamiseen ja uuden tiivisteen asentamiseen tarvitaan seuraavat työkalut:

     Kalibroitu momenttiavain tai hydraulinen kiristin
     Puhdistukseen messinkiharja, puu-/muovilasta tai muut sallitut työkalut
     Henkilökohtaiset turvavarusteet
     Ruuvien voiteluaineet (jos määritelty)
     Muut laitoskohtaiset työkalut

Puhdistus ja tarkistus
Puhdista ja tarkista laippojen pinnat. Poista kaikki vieras materiaali ja roskat laipan tiivistepinnalta ja kiinnitysosilta (pultit, mutterit, aluslevyt). Tiivistepintojen puhdistus pitää tehdä aina urien suuntaisesti pyrkien välttämään tiivistepintojen naarmuuntumista.

Tarkasta laippapinnat, kiinnitysosat (puultit, mutterit ja aluslevyt) varmistaen, että niissä ei ole vakavia vikoja ja tiivistepinnat ovat suoria (tiivistepinnan suoruus tarkistetaan säteen ja kaaren suunnassa). Muista tarkistaa myös muttereiden vastinpinnat laipoista. Vaihda kaikki osat, jos ne ovat vioittuneita. Jos olet epävarma, pyydä neuvoa asiantuntijalta.


Tiivisteen asennus
Kohdista laippapinnat ja pulttireiät ja ilmoita mahdolliset poikkeamat eteenpäin. Varmista, että tiiviste on oikean kokoinen, oikeaa materiaalia ja se on hyvässä kunnossa. Aseta tiiviste varovasti laippojen väliin ja varmista, että se on keskittynyt laippojen väliin. Kiristä laipat käsitiukkuuteen varmistaen, että tiiviste ei ole ylipuristunut tai vahingoittunut.

Pulttien voitelu
Levitä määritelty voiteluaine tasaisesti pulttiin ja mutterin kierteisiin sekä mutterin kantopinnalle kitkan vähentämiseksi kiristyksen aikana. (yhteensä siis kolmelle pinnalle)

Voitelurasvaa ei saa joutua tiivisteeseen eikä laipan tiivistepintaan.

Vaarnojen toinen puoli kannattaa rasvata vasta kun se on viety laipan reiän läpi, jotta rasva ei kerää teräshilsettä, roskia ja kuivunutta maalia laipasta.

Ruuvien kiristys
Kiristä kaikki ruuvit aina ensin käsitiukkuuteen. Tässä vaiheessa suoritetaan laippojen linjaus; mitataan linjavirhe ja kulmavirhe ja pyritään tekemään täydellinen linjaus. Tiivisteen tasainen puristus on mahdollista, kin käytetään kalibroitua momenttiavainta tai muuta kontrolloitua kiristysmenetelmää. Tarkista käytetty momentti asennusohjetta ja kiristä alla olevan ohjeistuksen mukaan:

Vaihe 1: 20-30% tavoitemomentista
Vaihe 2: 50-70% tavoitemomentista
Vaihe 3: 100% tavoitemomentista
Vaihe 4: 100% tavoitemomentista laippaa kiertäen, kunnes mutterit eivät enää kierry
Vaihe 5 (vaadittaessa): Jälkikiristys tarpeen mukaan 100% tavoitemomentista laippaa kiertäen, kunnes mutterit eivät enää kierry. (Vähintään 4 tuntia vaiheen 4 jälkeen)


Liitoksen tarkistus ja jäljitettävyys
Kiristyksen jälkeen tarkistetaan laippojen linjaus; mitataan linjavirhe ja kulmavirhe ja todetaan, että ne täyttää vaatimukset. Asentaja voi laippakortilla osoittaa, että laippaliitos on avattu ja suljettu teknisen spesifikaation mukaisesti ja putkisto voidaan ottaa käyttöön. Tarpeen mukaan tehdään laippapöytäkirja liitoksesta.

7.3.2018

Laippaliitosasentajan EN-standardi SFS-EN 1591-4


Koulutus ja osaaminen, kokemus ja tieto sekoittuvat usein keskenään. Koulutus ei ole osaamisen takaaja, kuten kokemus ei ole taidon ja ymmärryksen takaaja. Riittävä pätevyys saavutetaan, kun asentajan koulutus ja kokemus yhdistetään kykyyn soveltaa uutta tietoa. 

Laippaliitosasentajan pätevyys muodostaa yleisen pätevyyden toimia laippaliitosasentajana Euroopassa. Standardi velvoittaa kuitenkin työnantajaa tai tilaajaa antamaan lisätietoa ja mahdollisesti koulutusta toimipaikkakohtaisista toimintatavoista, prosesseista ja laitteista.

Standardi on jaettu 11 eri tauluun, joista ensimmäisenä pitää käydä perustaso. Tämän jälkeen voi sitten käydä muut taulut halutussa järjestestyksessä. Perustason koulutuksessa käydään läpi muun muassa laippojen liitostyyppejä, tiivisteitä, turvallisuutta, liitoksen purkamista ja asentamista, tiivistepinnan tarkistamista ja puhdistamista, laippojen linjaamista ja kohdentamista, ruuvien materiaaleja, kiristysjärjestystä, voitelua ja asennuksen dokumentontia.

Standardi jäsentyy 11 eri tauluun  (suomennos epävirallinen)
Taulu 1.  Perustaso
Taulu 2.  Hydrauliset kiristystyökalut
Taulu 3.  Hydrauliset momenttityökalut
Taulu 4.  Lämmönvaihtimet ja painelaitteet
Taulu 5.  Hauraat laippamateriaalit
Taulu 6.  Ruuvikuorman toteaminen asentamisen jälkeen
Taulu 7.  Laippayksiköt, ”Kompaktilaipat”
Taulu 8.  Pantaliitokset
Taulu 9.  Erikoisliitokset/erikoislaipat
Taulu 10.Pienet puristusliitokset
Taulu 11.Laippaliitosten suunnittelu

Jokaiselle taululle on tehty sisältövaatimukset ja vaadittu osaaminen. Kaikille tauluille ei ole olemassa kaupallista koulutusta toistaiseksi Euroopassa.

Standardin SFS-EN 1591-4 määrittelemät vaatimukset koulutukselle ja pätevöinnille :
•    pätevyysvoimassa 5 vuotta
•    ei yli 6 kk taukoa asennuksissa. Työnantajan velvollisuus pitää yllä rekisteriä.
•    aikaisempaa kokemusta ei edellytetä eikä myöskään huomioida koulutuksen toteutuksessa
 

Laippaliitosasentajan koulutus ja pätevöinti

Laippaliitoksia on Suomessa asennettu aina ja vaatimustaso on vaihdellut lekasta momenttiavaimeen. Laippaliitosten asentamiseen on annettu yritystasoilla koulutusta ja kokeneemmat ovat myös opettaneet tulokkaille oikeita käytäntöjä ja toimintatapoja. Vaatimustaso on kuitenkin noussut ja standardeja laippaliitosten asentamiseen on luotu pääsääntöisesti maailmalla tapahtuneiden onnettomuuksien takia. Euroopassa on ollut mahdollista käyttää 2013 eteenpäin standardia SFS-EN 1591-4, Flanges and their joints. Part 4: Qualification of personnel competency in the assembly of the bolted connections of critical service pressurized systems, mukaista koulutusta. Lähes vastaavan sisältöinen ASME PCC-1” Guidelines for Pressure Boundary Bolted Flange Joint Assembly” julkaisi 2013 uudemman version koulutuksesta. Toki koulutusta ja pätevyyksiä on ollut ennen tätä kansallisilla tasoilla mm. Saksan ja Norjan öljyteollisuudessa on ollut ennen tätä pakolliset koulutuksen asentajille, mutta nyt vaatimukset ovat leviämässä muuallekkin. Vaatijoina monta kertaa on tietenkin yritysten omat intressit, mutta esimerkiksi vakuutusyhtiöiltä voi tulla myös vaatimuksia. Kirjoitan toisessa blogissa koulutuksen historiasta myöhemmin.

Amiedu on toteuttanut kahden päivän koulutuksen osittain verkkokoulutuksena, jossa ensimmäinen päivä on teoriaa verkossa ja toinen päivä on lähipäivä, jossa tapahtuu pätevöinti. Standardissa on annettu koulutuksen sisältö, jota asentajan pitää osata koulutuksen jälkeen.
 
Huomautus, Amiedu on nykyään Taitotalo, josta voi vielä kysellä koulutuksia. 

Amiedu on on toteuttanut koulutuksen kahdessa päivässä:
1. päivä. Verkkokoulutus, 8 h
  •   Standardin SFS-EN 1591-4 ja muut vaatimukset ja ohjeet, tilaajien spesifikaatiot
  •   Vuotojen hallinta, työturvallisuus ja laadukkaat laippaliitokset
  •   Työkalut, kiristysvoimat ja kiristystekniikat, oikeanlainen asennustekniikka
  •   Lyhyitä videoituja asennussuorituksia: liitosten aukaisu ja kiinnitys
  •   Ruuvityypit, tiivisteet, laipat, pintojen valmistelu
  •   Asennusten merkintä, dokumentointi ja tarkastus
  •   Yhteenveto opitusta ja verkkotesti
2. päivä. Asennusharjoitukset ja pätevöinti, 8 h
  •   Asennuspäivän toteutus: tavoitteet, työturvallisuus ja järjestelyt
  •   Teoriakoe: osaamisen varmistus
  •   Asentamisen mallisuorituksia ja käytännön harjoituksia
  •   Pätevyyskokeet: kirjallinen ja asennustehtävä
Laippaliitosasentajan koulutus ja pätevöinti:
Linkki koulutukseen


Alla kaksi artikkelia, joissa kerrottu koulutuksen toteutuksesta Nesteen kanssa.