Näytetään tekstit, joissa on tunniste laadunhallinta. Näytä kaikki tekstit

27.9.2019

Voiteluaineen eroavaisuudet

Laippaliitoksen ruuvin kiristysmomentti on usein liitoskohtaisesti määriteltävä suure, koska tarvittavan kiristysmomentin suuruus riippuu useista eri tekijöistä, jotka tavallisesti vaihtelevat eri liitosten välillä. Tällaisia muuttuvia tekijöitä ovat muun muassa laipan koko ja tyyppi, tiivisteen tyyppi ja materiaali, liitoksen osien materiaalit, vaarnojen koko ja lukumäärä, käyttöolosuhteet (paine ja lämpötila, sisältö) ja vaarnojen voitelu. Koska muuttujia ruuviliitoksessa on niin paljon, niin kattavia kiristysmomenttitaulukoita ei ole saatavilla. 

Kierteissä oleva ruoste on usein pulttien juuttumisen pääsyy. Kun ruostetta muodostuu, sen määrä kasvaa kierteissä ja muodostaa mekaanisen lukituksen. Lisäksi se tuhoaa pultin, jolloin pulttia ei voida käyttää uudelleen. Ruosteen estämiseen vaaditaan kahta kriittistä ominaisuutta: vesihuuhtoutumisen kestävyys ja metallipintojen ruostumisen estokyky. Voiteluaineen pitäisikin olla sellaista, että se pinnoittaa metalliset pinnat pinnoitteella, joka estää ruuviliitosten kokoonpanon aikan tapahtuvan kitkasyöpymisen.

Tämän takia pitäisi käyttää tehdaskohtaisesti annettuja voiteluaineita ja niille laskettuja kiristysmomentteja. Alla on esimerkkinä kaksi melkein identtistä voiteluainetta: Chesterton 783 ACR ja Chesterton 785. Ulkonäystä ja koostumuksesta aineita ei voi erottaa toisistaan, samaa harmaata tahnaa. Kummankaan tarkoitus on voitelun lisäksi helpottaa avaamista (estää kiinnileikkautumista).

Voiteluaineiden tärkeimmät erot ovat mielestäni alla, lämpötilan käyttälämpötila ja kitkakerroin. Chesterton ACR 783 pitäisi suojata Chesterton 785 paremmin asennetut osat syöpymiseltä ja estää kosteuden, höyryn, meriveden, korkeiden lämpötilojen ja syövyttävien kemikaalien syövyttävät vaikutukset.
  • Chesterton 783 ACR maksimi käyttölämpötila -34°C...900°C ja kitkakertoimen K-tekijä 0,16. 
  • Chesterton 785 maksimi käyttölämpötila -34°C...1204°C ja kitkakertoimen K-tekijä 0,17.

Korjaus artikkelin tietoihin: nykyään Chesterton myydään Euroopassa merkinnällä Chesterton 783(E) ja 785(E) ja täten kertoimet ovat muuttuneet, mutta artikkelin tiedot on sinänsä vastaavia.

Ja tärkein ero, joka pitäisi huomioida on: K-kertoimessa eroa on vain 0,01 ja se muuttaa jo paljon kiritystaulukoita. Kaikissa voiteluaineissa ei ole edes annettu kitkakerrointa ja täten voiteluaineita ei pitäisi omatoimisesti vaihtaa, jos oikea aine loppuu kesken. Kun kitkakerroin ilmoitetaan, niin silloin valmistaja lupaa voiteluaineelle, että kiristys toteutuu pakkasella ja helteellä aina samaan kiristysmomenttiin. Jotkut voiteluaineet rupeavat jäykistymään heti pakkasen puolella ja näin kiristys ei ole tasalaatuinen.

Kaksi öljyteollisuuden tyypillistä voiteluainetta.
Alla on ihan todellisia kiristysmomentteja tiedettyyn liitokseen. Kuten taulukosta nähdään, niin Chesterton 783 ACR voiteluainetta käytettäessä momentti olisi 770 Nm ja Chesterton 785 voiteluainetta käytettäessä momentti olisi 1000 Nm. Eli eroa on 230 Nm, vaikka kitkakertoimissa eroa oli vain 0,01. Tämän takia olisi tärkeää katsoa kumpaa voiteluainetta käytetään. Suuremmissa vaarnakoossa väärä voiteluaine ja momenttitaulukko voi jopa katkaista vaarnan. Markkinoilla on voiteluaineita, joissa tämä kitkakertoimen K-arvo voi vaihdella 0,08-0,18 välillä, joten tämä on todella iso asia. Täällä on vanhempi teksti voitelun tärkeydestä ja kitkasta.
Aika monelle on tullut koulutuksena yllätyksenä, että miten paljon eri voiteluaineet vaikuttavat kiristysmomenttiin ja, että mikä on eri voiteluaineiden tarkoitus.
Kiristysmomentteja laskettuna tiettyyn liitokseen: Ruuvimateriaalit B7/2H. ASME B16.5 laipoille nimelliskoot ½"- 24", paineluokat 150# - 600#. HUOM! älä käytä näitä lukuarvoja asennuksissa. Asme PCC-1 suosittelee, että kiristysmomentti olisi 40-70% vaarnan myötorajasta.


30.8.2019

Laippaliitosten asennusten tarkistuslista

Laippaliitoksen tarkistuslista mitä pitää ottaa huomioon laippaliitoksen asennuksessa, (ei varmasti aivan täydellinen).

1. Suunnittele tehtävä ja tee esivalmistelut
  • Tunnista kohteen vaatimukset
  • Tarkista työkohde
  • Varmista, että kohde on eristetty prosessista ohjeiden mukaan
  • Huomioi kohteen riskitekijät ja poistumistiet
  • Valitse sopivat työkalut
  • Tarkista työkalujen kunto ja kalibrointi tarvittaessa
  • Suunnittele putkiston ja osien kannakointi tarvittaessa
  • Täytä tarkistuslistat ja dokumentit tarpeen mukaan
2. Laipan aukaisu tehtaan ohjeiden mukaisesti
  • Valmistele työkalut ja paikka, jonne osat lasketaan
  • Ota tarvittaessa astia sisällölle
  • Irrota mutterit menettelytapojen mukaisesti
  • Raota laippaa ja tyhjennä sisältö tarvittaessa
  • Varmista, että aukaisu voidaan tehdä loppuun asti turvallisesti
  • Jos laippaa ei heti asenneta kiinni, niin suojaa putkien päät 


3. Tarkasta laippa ja komponentit
  • Arvioi putken lyheminen jäähtymisen takia ja ota huomioon tarvittaessa
  • Arvio laipan epäkeskeisyys ja kulmavirheet (hitsauksesta johtuvat), huomioi tarvittaessa
  • Puhdista ja tarkasta laipan pinta kummaltakin puolelta
  • Tarkista vaarnat ja mutterit
  • Varmista komponenttien vaatimustenmukaisuus
  • Tunnista mahdolliset poikkeamat ja ilmoita niistä eteenpäin
 4. Laippaliitoksen asennus tehtaan ohjeiden mukaisesti
  • Valitse oikea tiiviste
  • Tarkista, että kaikki komponentit ovat ohjeiden mukaisia
  • Levitä voiteluainetta tarvittaessa
  • Laite vaarnat sormikireyteen
  • Aseta sokea tarvittaessa
  • Tarkista tiivisteen kunto ja merkinnät uudestaan
  • Linjaa laippaliitos vaaditun toleranssin sisälle
  • Tee kiristys asianmukaisilla käsityökaluilla
  • Katso oikea vääntömomentti tarpeen mukaan
  • Täytä tarkistuslistat ja dokumentit tarpeen mukaan
5. Työn lopetus
  • Tarkista laipan linjaus ja kohtisuoruus
  • Tee tarvittavat tarkistukset
  • Varmista liitoksen eheys tarvittaessa, tiiveystestit
  • Palauta tarkistuslistat ja dokumentit tarpeen mukaan
  • Ilmoita valmistuneesta laippaliitoksesta

19.6.2019

Ruuvin esijännitys ja kiristyksen virheet

Pultin ja mutterin päätarkoitus on kiinnittää laipat toisiinsa suunnitellulla voimalla, koska putken sisäinen paine pyrkii erottamaan laippoja toisistansa. Pultti toimii jousen tavoin laippaliitoksessa ja pultin tehtävä on näin pitää laipat kiinni. Ruuvin esijännityksen määrä on kriittinen, koska liitos voi vuotaa, jos esijännitys pultissa on liian iso, liian alhainen tai se ei ole yhtenäinen kaikissa pulteissa. Jossain tapauksissa jotkut pultit voivat olla löysällä ja toiset ylikiristettyjä.

Mikäli kiristys jää liian pieneksi, niin liitoksesta katoaa vetokuormitus, jolloin liitos ei ole kestävä ja voi aueta esimerkiksi tärinän tai paineiskujen seurauksena. Myös ylikiristämistä  pitää välttää ja kiristysmomenttia määriteltäessä on pysyttävä elastisella alueella, myötörajan alapuolella, jotta pultteihin ei tule muutoksia. Jos liitosta ylikiristetään ja kiristys  menee yli myötörajan, muuttaa ruuvi pysyvästi muotoa ja vetokuormitus häviää. Ylikiristämisen seurauksena pulteista voi myös särkyä kierteet tai pultti voi mennä kokonaan poikki. Liian tiukkaan kiristetty pultti voi myös rikkoa tiivisteen tai aiheuttaa vaurioita laipassa.

Varmasti suurempi ongelma on ylikiristys. Syitä tähän on muun muassa se, että ei tiedetä mihin momenttiin liitos pitäisi kiristää, ei ole käytössä momenttia mittaavia työkaluja sekä ihmiselle on ihan luonnollista kiristää vähän tiukemmalle, jotta ei ainakaan oma liitos vuoda. Myös alikiristystä tapahtuu, erityisesti suuremmilla liitoksilla.

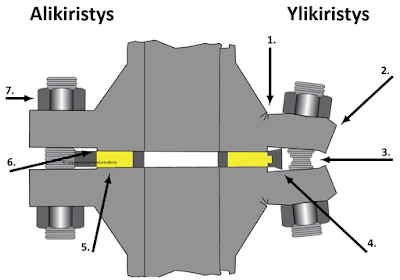
Väärin kiristyksesstä ilmeneviä ongelmia, jotka voivat aiheuttaa vuodon.
  1.  Halkeamat
  2. Laipan kiertyminen
  3. Vaarnojen kuroutuminen
  4. Tiivisteen ylipuristuminen
  5. Ei riittävästi puristuspainetta
  6. tiivistyspinnan vaurio
  7. Vaarna löystyy syklisen kuorman aiheuttaman värähtelyn takia

16.5.2019

Ruuviliitoksen laaduntuottotekijät


Ruuviliitoksen laaduntuottotekijöitä on useita, jotka vaikuttavat toteutuneeseen laatuun. Laatu on monen tekijän summa, mutta tilaajalla on suurin vaikutus siihen, että toteutus onnistuu. Asentajilla pitäisi olla työ- ja asennusohjeet työn tekemiseen sekä komponettien ja työkalujen pitäisi olla työhön oikeanlaiset. Asentajien kokemus ja ammattitaito sekä asenne ovat myös tärkeässä roolissa. Myös käytöllä ja operoinnilla on suuri merkitys. Oikein tehdyn liitoksen voi saada vuotamaan väärällä operoinnilla, kuten aiheuttamalla paineiskuja putkistoon.   

Kuva on otettu Tero Torvisen insinöörityöstä, jossa esitellään ruuviliitoksen laaduntuottotekijät.

12.4.2019

Laippaliitosten kiristys tasaisesti

Laipat on suunniteltu ja tarkoitettu olemaan vuotovapaita (suunnittelijoiden tietotaidosta ja kokemuksesta riippuen). Kun laipat on määritelty oikein, valmistettu oikein ja asennettu oikein, niin niiden pitäisi olla vahvempia ja turvallisimpia kuin putkisto, johon se liitetään. Laipat jotka vuotavat ovat oire prosessin ja menetelmien epäonnistumisesta, ei niinkään laippaliitoksen osien vioista.

Ihanteellinen lopputulos kiristyksessä on, että puristusvoima jakautuu tasaisesti koko tiivistepinnalle. Ensimmäisen vaarnan kiristyksen jälkeen seuraava vaarna pyrkii vähentämään aikaisemman kiristetyn vaarnan kuormitusta. Tämän takia oikea kiristysjärjestys ja kiristyskierrosten määrä ovat tärkeitä, jotta kaikki vaarnat kiristyisivät samalla tavalla. Tähän vaikuttaa toki myös vaarnojen kunto, kaikkien pitäisi olla yhtä hyviä tai huonoja, jotta kiristys olisi tasainen.

Käsittelin toisessa osiossa momenttityökalujen tarkkuutta ja momenttiin kiristämistä. Jatkan aihetta parilla alla olevalla kuvalla, jotka valaisevat kiristysjärjestystä. Sinänsä ei ole tärkeää, että onko momentti juuri sama kaikissa vaarnoissa vaan se, että momentti olisi kaikissa vaarnoissa keskenään sama.

Väärin kiristetty laippaliitos, jossa puristusvoima ei toteudu

Oikein kiristetty laippaliitos, jossa puristusvoima on jakaantunut tasaisesti.

20.12.2018

Vuodot ovat uhka voitoille

Useimmilla teollisuuslaitoksilla on huomattava määrä riskialttiita laippoja, jotka edellyttävät laitosten huoltamista ja kunnossapitoa.  Yleensä nämä laipat kuuluvat yhteen tai useampaan seuraavista riskeistä:

1. Laipat, jotka JATKUVASTI vuotavat. Tietyt laipat ovat jatkuva ongelma, koska niillä on taipumus vuotaa huolimatta jatkuvista ponnisteluista niiden korjaamiseksi.

2. Laipat, jotka EIVÄT SAA vuotaa. Tietyt laipat aiheuttavat mahdollisesti niin vakavia ongelmia, joten niiden ei pitäisi koskaan vuotaa. Tällaiset vuodot voivat aiheuttavat:
a) fyysisiä vammoja
b) ennalta arvaamattomat tuotannon alasajon - tuotannon menetykset
c) laitoksen tai laitteiden vaurion
d) tuotannon pysähtelyt ja myöhästymiset tuotanto aikataulussa
e) tulipaloja
f) lainsäädölliset ja/tai oikeudelliset seurauksia
g) ympäristöongelmia

Kaikki VUODOT on ehkäistävissä. Laippavuotojen aiheuttamat ongelmat voivat vaihdella paikallisesti vakavista, koko laitosta koskeviin katastrofiin. Vaikka vuotojen vaihteluväli voi vaihdella laajalti, näillä korkean riskin laippavuodoilla on yksi yhteinen merkittävä tekijä, kaikki vuodot ovat ennalta ehkäistävissä.

Tutkimusten (The American Petroleum Institute, API) mukaan Pohjois-Amerikassa keskikokoisella jalostamolla on 180 vuotoa vuodessa, joista 2-3% johtaa tehtaan alasajoon tai suuriin korjauksiin.Näistä kaikista putkivaurioista (vuodoista) noin 98% kohdistui laippaliitoksiin.

14.6.2018

Asennuspöytäkirja ja sen täyttäminen

Asennuspöytäkirja kannattaa tehdä kaikista suuremman paineluokan laippaliitoksista sekä rekisteröidyistä painelaiteista. Liitoksen asentaja täyttää asennuspöytäkirjan ja asentaja nimellänsä vahvistaa, että liitos on tehty oikeaoppisesti ja ammatillisesti oikein ohjeiden mukaan. Vaikka pöytäkirjaa ei tehtäisi, vaan riittää laippakortti tai vastaava käytäntö, niin samat vaatimukset laippojen asentamiseen ja  linjauksen tarkistamiseen säilyy kuitenkin. Pöytäkirjan allekirjoittaa yleensä urakoitsijan työnjohtaja ja työnvalvoja.

Alla Amiedun käyttämä pöytäkirjapohja, joka on aikalailla kopio Keski-Euroopasta aluenperin lähteneestä pöytäkirjasta. Pöytäkirjan huonona puolena on, että se ei kerro missä kunnossa esimerkiksi laipat  ja vaarnat ovat. Tarkistaminen suoritettu sijaan siinä voisi olla esimerksiksi vaihtoehdot tiivistepintojen kunnosta: korroosiota/ vääntynyt/ naarmuuntunut/ hyvä/ muu (katso raportti). Tämä antaisi paljon paremman kuvan esimerkiksi laadunhallinnalle, koska tieto välittyy eteenpäin. On olemassa myös ohjelmistoja, joilla on päästy pois paperisten pöytäkirjojen täyttämisestä.

Esimerkki laippapöytäkirjasta

7.6.2018

Kuinka valita tiiviste

Tiivisteen valinta voi olla monimutkaista tai se voi olla niin yksinkertainen kuin oikean seinämaalin valitseminen. Oikean tiivisteen valitseminen vuotovapaaseen liitokseen vaatii paljon eri näkökulmien huomioimista ja harkintaa. Tiivistevalinta tehdään yleensä järjestelmän ja putkistojen suunnitteluvaiheessa parhaita käytäntöjä ja kokemusta noudattaen. Tätä valintaa voidaan myöhemmin joutua tarkastelemaan uudestaan, jos tiiviste ei prosessin käydessä toimi halutusti.

Oikean tiivisteen valinnassa on neljä vaihtoehtoista näkökulmaa; valinta voidaan tehdä tiivisteen näkökulmasta, laipan näkökulmasta, vaarnojen näkökulmasta ja laippaliitoksen kokonaisuuden kannalta (tiiviste-laippa-vaarna -kokonaisuus)

Tiivisteen valintaan vaikuttavat sisällön lämpötila, paineen ja nesteen yhteisvaikutus tiivisteeseen, samoin kuin tiivisteen paksuus, puristuslujuus ja tiivisteiden käsittely ja varastointi. Tietysti on erityisiä kriittisiä sovelluksia, jotka edellyttävät teollisuusala kohtaisia suosituksia, kuten happi-, kloori-, alkylointi- ja lämmönvaihdin yksiköt. Laippoihin liittyvät näkökohdat sisältävät käytettävän laippatyypin, sen pinnanlaadun, laipan yhteensopivuuden taso- ja metallisten tiivisteiden kanssa liittyen sähkökemialliseen (tai galvaaniseen) korroosioon, laipan lujuus sekä laipan muodonmuutokset kiristäessä ja käytössä. Kiinnitysosien liittyvät näkökohdat sisältävät vaarnojen/pulttien, muttereiden ja aluslevyjen materiaaliominaisuudet.


Laippaliitokseen vaikuttavat muuttujat

Kun yhdistetään nämä kaikki kolme kategoriaa, niin suunnittelijan on huomioitava kokonaisvaltaisesti todella monta eri muuttujaa ja näkökohtaa, joiden kaikkien pitäisi toimia yhteen, kuten tiiviste, laippa, kiinnitysosat, voitelu, sisältö ja ulkoiset voimat ja määriteltävä vielä kiristysmomentti tiiveyden hallitsemiseksi. Tämän lisäksi on vielä monta eri muuttujaa, jotka voivat vaikuttaa tiiveyteen, joihin suunnittelija ei voi vaikuttaa, kuten asennuksen onnistuminen ja asennusohjeiden noudattaminen.

17.3.2018

Tehtaiden laippaliitosten laadunhallinnan periaatteet ja menettelytapoihin liittyvät haasteet


Tyypilliset laadunhallintaan liittyvät laippaliitosten haasteet johtuvat yleensä tehtaiden kunnossapitofilosofiasta, ennemmin kuin asentajien ammattitaidosta, liittyen laippaliitosten tiiveyteen. Alla on kolme kohtaa, joissa yrityksissä yleensä kohdataan.

1. Yritysten kustannusten vähentämiseen liittyvät hankkeet
Tämä voi johtaa halvempien komponenttien hankintaan (esimerkiksi käytetään halvemman lujuusluokan pultteja) tai käytetään vanhoja pultteja niin pitkään, että niiden tiivistyskyky on olematon. Kustannusten vähentäminen tässä voi vaikuttaa toteutuneen momentin huomattavaan pienentymiseen ja tällöin ei saavuteta tiivisteelle riittävää kuormitusta. Huom. Suurissa erissä ostettuna vaarna-mutteri-pari on aika halpaa, mutta tietenkin jos niitä joudutaan vaihtamaan kymmeniä tuhansia, niin silloin ne ovat jo suuri kustannus. Toisaalta vuotavan liitoksen kustannuksiin verrattuna vaarnojen kustannus on mitätön. 

2. Kontrolloitujen kiristysmenetelmien vähäinen käyttö
Momenttiavainten tai muiden momentin-/voimanmittaus välineiden vähäinen käyttö asentaessa. Tiukentuneet vaatimukset vuotojen ja päästöjen hallinasta tehtaissa on johtanut siihen, että yritykset ovat laatinee ohjeita ja kouluttaneet asentajia laippaliitosten asentamiseen. Enää laippaliitoksia ei pitäisi laittaa kiinni fiiliksen perusteella, vaan halutaan kiinnittää asennustarkkuuteen huomiota.


3. Ohjeiden ja standardien puuttuminen, hyväksyttyjen asennusproseduurien puuttuminen ulkopuolisilta urakoitsijoilta
Luotettava laippaliitosten asennus edellyttää, että kaikki prosessissa mukana olevat henkilöt ovat tietoisia tehtävistään ja toteuttavat tehtävänsä oikein. Tehokkaat menettelytavat yhdessä koulutuksen ja toteutuksen todentamisen kanssa ovat välttämättömiä yleensä hektisessä huoltoseisokissa. 

=> Tehtaiden laippaliitosten laadunhallinnan periaatteet ja menettelytavat voivat ratkaista seuraavan seisokin onnistumisen. Käytetään asianmukaisia työkaluja, tehdään asiat kerralla oikein ja varmistetaan, että urakoitsijat ovat koulutettuja ja ohjeistettu tehtaan käytäntöihin. Tarkoitus on vähentää ennakoimattomia pysäytyksiä, vähemmän tuotteiden menetyksiä ja tehdä työympäristöstä turvallisempi.


7.1.2018

Ruuviliitos vs. hitsattuliitos

Miksi pulttiliitoksen laatua käsitellään eri tavalla kuin hitsattua liitosta? Lähes kaikki maailman prosessilaitokset ja -komponentit ovat joko hitsattu tai kiinnitetty pulttiliitoksilla. Hitsausliitoksilla on vakiokäytäntöinä yleensä tiukat menetelmäohjeet ja pätevyysvaatimukset laadun ja tarkoituksenmukaisuuden varmistamiseksi. Pulttiliitoksilla on kuitenkin Suomessa tähän asti (ja useimmissa paikoissa vielä edelleen) vain vähän tai ei ollenkaan sellaisia menetelmäohjeita ja koulutusvaatimuksia, joita hitsatulla liitoksella on.

Jos ruuviliitoksen laatuvaatimukset olisivat samat kuin hitsatussa liitoksessa.

Molempia liitoksia käytetään samassa putkistossa, jossa on samanlainen paine, prosessit, prosessisyklit ja samanlaiset rasitukset (voima, värähtely, lämpötilan vaihtelut). Toisen liitoksen tekemiseen on vaadittu pätevöitetty hitsaaja, olemassa olevat hitsausohjeet ja niiden taustalla menetelmäkokeet, NDT-tarkistukset ja prosessin testaukset, joista kaikista jää arkistoon dokumentteja myöhempää tarkastastelua varten. Toisen liitoksen tekemiseen ei välttämättä löydy olemassa olevaa ohjeistusta ja päteväksi osoitettua asentajaa sekä dokumentointi voidaan jättää kokonaan tekemättä. Pitäisikö pulttiliitoksen laatuun kuitenkin käyttää enemmän huomiota, koska todennäköisemmin vuoto kuitenkin tulee laippojen välistä ennemmin kuin hitsausliitoksesta? Tarkemmin pulttiliitoksen haasteista ja virheistä käsittellään toisessa artikkelissa.

Pitää muistaa kuitenkin, että laippaliitos on kokonaisuus, jonka toimivuuteen vaikuttavat:
• Laipan rakenne ja materiaali
• Tiivisteen rakenne ja materiaali
• Ruuvien rakenne ja materiaali
• Toimintaolosuhteet (asennus, painekoe, käyttö)